


Flanşlara Giriş
Mesaj bırakın
Flanşlara Giriş
Boru bağlantısının sökülmesi gerektiğinde flanşlar kullanılır. Bunlar esas olarak ekipmanlarda, vanalarda ve uzmanlık alanlarında kullanılır. Bakımın düzenli olduğu bazı boru hatlarında belirli aralıklarla koparma flanşları bulunur. Flanşlı bir bağlantı birbiriyle ilişkili olmasına rağmen üç ayrı ve bağımsız bileşenden oluşur; flanşlar, contalar ve cıvatalar. Sızdırmaz bir bağlantı elde etmek için tüm bu elemanların seçiminde ve uygulanmasında özel kontroller gereklidir.
Flanşların sınıflandırılması aşağıdaki gibi birkaç alternatif yolla yapılır;
Boru Bağlantısına Göre
Flanşlar borulara bağlanma yöntemine göre aşağıdaki gibi sınıflandırılabilir;
Flanş Üzerinde Kayma –
Slip On tipi flanşlar, flanşın içinde ve dışında iki köşe kaynağıyla bağlanır. İç basınç altındaki Slip On flanşından hesaplanan mukavemet, Kaynak Boyunlu flanşların üçte ikisi kadardır ve yorulma altındaki ömürleri, Kaynak Boyunlu flanşlarınkinin yaklaşık üçte biri kadardır. Normalde bu flanşlar dövme yapıdadır ve göbekle birlikte sağlanır. Bazen bu flanşlar plakalardan üretilir ve göbekle donatılmaz. Flanşın dezavantajı, adı geçen bağlantı parçalarının Kayma içinde tamamen kayan düz bir uca sahip olmaması nedeniyle flanş ve dirsek veya flanş ve T parçası kombinasyonunun mümkün olmamasıdır. Flanş üzerinde.

Soket Kaynaklı Flanş –
Soket kaynaklı flanşlar yalnızca dış taraftan tek bir köşe kaynağıyla bağlanır ve ciddi hizmetler için önerilmez. Bunlar yalnızca küçük çaplı hatlar için kullanılır. Statik mukavemetleri Slip On flanşlara eşittir ancak yorulma mukavemetleri çift kaynaklı Slip On flanşlara göre %50 daha fazladır. Bu tip flanşlarda uygun delik ölçüsünün sağlanması için bağlantı borusunun kalınlığı belirtilmelidir. Soket kaynak flanşında kaynak yapılmadan önce flanş veya fiting ile boru arasında boşluk bırakılmalıdır. ASME B31.1 Kaynak (E) Soket Kaynak Düzeneğine Hazırlık diyor ki:Kaynak öncesinde bağlantının montajında, boru veya tüp, sokete maksimum derinliğe kadar sokulmalı ve ardından borunun ucu ile soketin omuzu arasındaki temastan yaklaşık 1/16″ (1,6 mm) uzağa çekilmelidir.Soket Kaynağında dip açıklığının amacı genellikle kaynak metalinin katılaşması sırasında kaynak kökünde oluşabilecek artık gerilimi azaltmaktır. Resimde genleşme boşluğunun X ölçüsü gösterilmektedir. Soket kaynaklı flanşın dezavantajı, yapılması gereken boşluğun sağındadır. Korozif ürünlerde ve özellikle paslanmaz çelik boru sistemlerinde boru ile flanş arasındaki çatlak korozyon sorunlarına neden olabilir. Bazı proseslerde bu flanşa da izin verilmez.

Vidalı Flanş –
Vidalı veya Dişli flanşlar kaynak yapılamayan boru hatlarında kullanılır. Dişli flanş veya bağlantı parçası ince et kalınlığına sahip bir boru sistemi için uygun değildir çünkü boru üzerinde diş kesmek mümkün değildir. Bu nedenle daha kalın et kalınlığı seçilmelidir. ASME B31.3 Borulama Kılavuzu şunu söylüyor:
Çelik borunun dişli olduğu ve 250 psi'nin üzerinde buhar hizmeti için veya 220 derece F'nin üzerinde su sıcaklıklarıyla 100 psi'nin üzerinde su hizmeti için kullanıldığı durumlarda, boru dikişsiz olacak ve en az ASME B36.10'un Çizelge 80'ine eşit bir kalınlığa sahip olacaktır.250 derecenin üzerinde ve -45 C'nin altındaki servislerde soket kaynağı ve dişli flanşlar önerilmez.

Bindirme Bağlantı Flanşı –
Borular pahalı bir malzemeden olduğunda bindirme bağlantı flanşları saplama uçlarıyla birlikte kullanılır. Örneğin paslanmaz çelik boru sisteminde flanş boru içindeki ürünle temas etmeyeceği için karbon çelik flanş uygulanabilir. Saplama uçları borulara alın kaynağıyla kaynaklanacak ve flanşlar aynı şekilde gevşek tutulacaktır. Bu flanşların iç yarıçapı, saplama ucu yarıçapını temizlemek için pahlanmıştır. Bu flanşlar, Saplama Ucunun flanşlı kısmını barındırmak için flanş yüzü ile deliğin kesişimindeki bir yarıçap haricinde, Slip On flanşıyla neredeyse aynıdır. . Basınç tutma yetenekleri Slip On flanşlarınkinden çok az daha iyidir ve montajın yorulma ömrü Kaynak Boyunlu flanşların yalnızca onda biri kadardır. Bu nedenle bu flanş bağlantıları düşük basınçlı ve kritik olmayan uygulamalarda uygulanır.

Kaynak Boyunlu Flanş –
Kaynak Boyunlu Flanşların, bir boru veya bağlantı parçasından yavaş yavaş duvar kalınlığına doğru ilerleyen uzun konik göbek olarak tanınması kolaydır. Uzun konik göbek, yüksek basınç, sıfırın altında ve/veya yüksek sıcaklıklar içeren çeşitli uygulamalarda kullanım için önemli bir takviye sağlar. Konikliğin neden olduğu flanş kalınlığından boru veya bağlantı parçası duvar kalınlığına yumuşak geçiş, hat genleşmesi veya diğer değişken kuvvetlerin neden olduğu tekrarlanan bükülme koşulları altında son derece faydalıdır. Bu flanşlar, eşleşen borunun veya bağlantı parçasının iç çapına uyacak şekilde delinmiştir. yani ürün akışında herhangi bir kısıtlama olmayacak. Bu, bağlantı yerindeki türbülansı önler ve erozyonu azaltır. Ayrıca konik göbek sayesinde mükemmel gerilim dağılımı sağlarlar. Kaynak boyunlu flanşlar borulara alın kaynağı ile bağlanır. Bunlar esas olarak tüm kaynak bağlantılarının radyografik incelemeye ihtiyaç duyduğu kritik hizmetler için kullanılır. Bu flanşlar belirlenirken flanş spesifikasyonu ile birlikte kaynak ucunun kalınlığı da belirtilmelidir.

Kör Flanş –
Kör Flanşlar deliksiz olarak üretilir ve boruların, Vanaların ve basınçlı kap açıklıklarının uçlarını kapatmak için kullanılır. İç basınç ve cıvata yüklemesi açısından bakıldığında, kör flanşlar, özellikle daha büyük boyutlarda, en yüksek gerilime sahip flanş türleridir. Ancak bu gerilmelerin çoğu merkeze yakın bükülme türleridir ve standart bir iç çap olmadığından bu flanşlar daha yüksek basınçlı sıcaklık uygulamalarına uygundur.

Flanşın Azaltılması –
Redüksiyon flanşları, redüktör kullanmadan daha büyük ve daha küçük boyutlar arasında bağlantı kurmak için kullanılır. Flanşların küçültülmesi durumunda flanşın kalınlığı büyük çaptaki kadar olmalıdır. Bu flanşlar normalde kör, geçmeli, dişli ve kaynak boyunlu flanşlar halinde gelir. Tüm basınç sınıflarında mevcutturlar ve iki farklı boyuttaki borunun bağlanmasına iyi bir alternatif sağlarlar. Pompada olduğu gibi ani bir geçişin istenmeyen türbülans yaratacağı durumlarda bu tip flanş kullanılmamalıdır.

Entegre Flanş –
İntegral flanşlar, nozül boynu veya kap veya boru duvarı boyunca dökülen, bunlara alın kaynağıyla veya flanş ve nozül boynu veya kap veya boru gibi yapıdaki diğer ark veya gaz kaynağı biçimleriyle bağlanan flanşlardır. Duvar, bütünleşik bir yapının eşdeğeri olarak kabul edilir. Kaynaklı yapıda, nozül boynunun veya kap veya boru duvarının bir göbek görevi gördüğü kabul edilir. Entegre döküm flanşların ve flanş üzerine kaynaklı flanşların kalınlıkları belirli ölçülerde farklılık göstermektedir.

Yüzleşmeye Dayalı
Flanşlar ayrıca kaplamalara göre aşağıdaki gibi sınıflandırılabilir:
Yükseltilmiş Yüz Flanşı (RF) –
Yükseltilmiş Yüzlü flanş, proses tesisi uygulamalarında kullanılan en yaygın tiptir ve kolayca tanımlanabilir. Conta yüzeyleri cıvatalama daire yüzeyinin üzerine kaldırıldığı için yükseltilmiş yüz olarak anılır. Bu yüz tipi, düz halkalı levha tipleri ve spiral sarımlı ve çift ceketli tipler gibi metalik kompozitler dahil olmak üzere geniş bir conta tasarımı kombinasyonunun kullanılmasına olanak tanır. RF flanşının amacı daha fazla basıncı daha küçük bir conta alanına yoğunlaştırmak ve böylece bağlantının basınç tutma kapasitesini arttırmaktır. 150# ve 300# flanşlar için yükseltilmiş yüz 1,6 mm'dir (1/16 inç) ve belirtilen kalınlığa dahildir. Daha yüksek derecelendirme için flanş kalınlığına yükseltilmiş yüzey kalınlığı dahil değildir. Daha yüksek derecelendirme için yükseltilmiş yüzey kalınlığı 6,4 mm'dir (1/4 inç). ASME B16.5 RF flanşları için tipik flanş yüzeyi 125 ila 250'dirµRa'da (3 ila 6µmRa).

Düz Yüzlü Flanş (FF) –
Düz Yüzlü flanş, cıvatalama daire yüzüyle aynı düzlemde bir conta yüzeyine sahiptir. Düz yüzeyli flanşların kullanıldığı uygulamalar sıklıkla eşleşen flanşın veya flanşlı bağlantı parçasının dökümden yapıldığı uygulamalardır. Düz yüzeyli flanşlar hiçbir zaman yükseltilmiş yüzeyli flanşa cıvatalanmamalıdır. ASME B31.1, düz yüzlü dökme demir flanşları karbon çeliği flanşlara bağlarken, karbon çeliği flanşındaki yükseltilmiş yüzün çıkarılması gerektiğini ve tam yüzlü bir contanın gerekli olduğunu söylüyor. Bu, ince, kırılgan dökme demir flanşın, karbon çeliği flanşın yükseltilmiş yüzünün neden olduğu boşluğa yayılmasını önlemek içindir.

Halka Tipi Bağlantı (RTJ) –
Halka Tipi Bağlantı flanşları genellikle yüksek basınçta (Sınıf 600 ve daha yüksek derece) ve/veya 800 derece F'nin (427 derece) üzerindeki yüksek sıcaklıktaki hizmetlerde kullanılır. Yüzlerinde halka contaların oturduğu oyuklar vardır. Cıvatalar sıkıldığında flanşlar sızdırmaz hale gelir, flanşlar arasındaki contayı oluklara sıkıştırır, contayı deforme ederek olukların içinde yakın temas sağlar ve metalden metale bir sızdırmazlık oluşturur. Bir RTJ flanşı, içine işlenmiş bir halka oluğu bulunan yükseltilmiş bir yüze sahip olabilir. Bu yükseltilmiş yüz, sızdırmazlık aracının bir parçası olarak hizmet etmez. Halka contalarla sızdırmazlık sağlayan RTJ flanşları için, bağlanan ve sıkılan flanşların yükseltilmiş yüzleri birbirine temas edebilir. Bu durumda sıkıştırılmış conta cıvata gerginliğinin ötesinde ek yük taşımayacaktır, titreşim ve hareket contayı daha fazla ezip bağlantı gerginliğini azaltamaz.

Halka Tipi Bağlantı contaları, yüksek basınç ve yüksek sıcaklık uygulamalarına uygun metalik sızdırmazlık halkalarıdır. Halka Tipi Bağlantı contaları, "ilk hat teması" veya eşleşen flanş ile conta arasında sıkıştırma hareketi ile sızdırmazlık sağlayacak şekilde tasarlanmıştır. Cıvata kuvveti aracılığıyla conta arayüzüne basınç uygulandığında contanın "daha yumuşak" metali, daha sert flanş malzemesinin mikro ince yapısına akar ve çok sıkı ve etkili bir sızdırmazlık sağlar. En çok uygulanan tür stildirRASME B16.20'ye uygun olarak üretilen, ASME B16.5 flanşlarla kullanılan, sınıf 150 - 2500. Stil "R" halka tipi bağlantılar hem oval hem de sekizgen konfigürasyonlarda üretilmektedir.
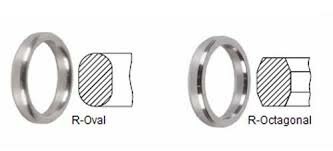
Sekizgen kesit oval kesite göre daha yüksek bir sızdırmazlık verimliliğine sahiptir ve tercih edilen conta olacaktır. Halka bağlantı oluklarındaki sızdırmazlık yüzeyleri 63 mikroinç'e kadar pürüzsüz bir şekilde bitirilmeli ve sakıncalı çıkıntılar, alet veya çentik izleri olmamalıdır. Sıkıştırılabilir kuvvetler uygulandığında bir başlangıç hattı teması veya bir kama hareketi ile sızdırmazlık sağlarlar. Halkanın sertliği her zaman flanşların sertliğinden daha az olmalıdır.
Contalar hakkında daha fazla bilgi için şuraya bakın: Contalara Giriş.
Dil ve Oluk (T/G)–
Flanş yüzlerinden birinde flanş yüzüne işlenmiş yükseltilmiş bir halka (Dil) bulunurken, eşleşen flanşın yüzüne işlenmiş eşleşen bir çöküntü (Yiv) bulunur. Bu flanşların Dil ve Oluk yüzleri eşleştirilmelidir. Dil ve oluk kaplamaları hem büyük hem de küçük tiplerde standartlaştırılmıştır. Dil ve oluğun iç çaplarının flanş tabanına uzanmaması ve dolayısıyla contanın iç ve dış çapında tutulması açısından erkek ve dişiden farklıdırlar. Bunlar genellikle pompa kapaklarında ve Valf Kapaklarında bulunur. Dil ve oluk bağlantıları aynı zamanda kendiliğinden hizalanmaları ve yapıştırıcı için bir rezervuar görevi görmeleri açısından da bir avantaja sahiptir. Eşarp bağlantı, yükleme eksenini bağlantı noktasıyla aynı hizada tutar ve büyük bir işleme operasyonu gerektirmez.

Erkek ve Kadın (E/K)–
Bu tipte flanşların da uyumlu olması gerekir. Bir flanş yüzü, normal flanş yüzünün (Erkek) ötesine uzanan bir alana sahiptir. Diğer flanş veya eşleşen flanşın yüzüne işlenmiş uyumlu bir çöküntü (Dişi) vardır. Kadın yüzü 3/16-inç derinliğinde, erkek yüzü 1/4-inç yüksekliğindedir ve her ikisi de pürüzsüz yüzeylidir. Dişi yüzünün dış çapı contanın yerini tespit etme ve tutma işlevi görür. Flanşları kanalize etmek ve kapatmak için Isı Eşanjörü kabuğunda yaygın olarak özel erkek ve dişi kaplamalar bulunur. Kadın yüzü ve erkek yüzü pürüzsüz yüzeylidir. Dişi yüzünün dış çapı contanın yerini tespit etme ve tutma işlevi görür.
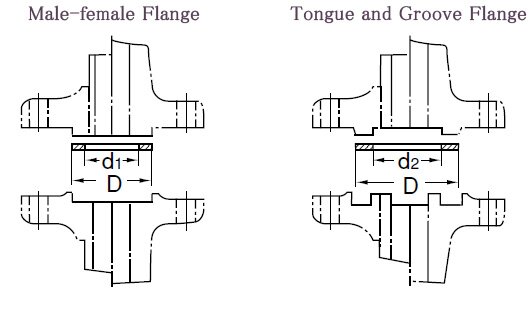
RTJ, T&G ve F&M gibi genel flanş yüzleri asla birbirine cıvatalanmamalıdır. Bunun nedeni ise temas yüzeylerinin eşleşmemesi ve bir tarafta başka tip, diğer tarafta başka tip contanın bulunmamasıdır.
Basınç-Sıcaklık Değerine Göre
Flanşlar ayrıca ASME B 16.5'teki basınç sıcaklık derecesine göre aşağıdaki şekilde sınıflandırılır;
- 150#
- 300#
- 400#
- 600#
- 900#
- 1500#
- 2500#
ASME B 16.5 standardındaki basınç sıcaklık derecelendirme çizelgeleri, flanşın belirli bir sıcaklıkta maruz kalabileceği şoksuz çalışma gösterge basıncını belirtir. Flanşlar farklı sıcaklıklarda farklı basınçlara dayanabilir. Sıcaklık arttıkça flanşın basınç değeri düşer. Belirtilen 150#, 300# vb. basınç sınıfı temel değerlerdir ve flanşlar daha düşük sıcaklıklarda daha yüksek basınçlara dayanabilir. ASME B 16.5, çeşitli yapı malzemeleri için sıcaklığa bağlı olarak izin verilen basınçları gösterir. ASME B16.5, 400 derece F (200 derece) üzerinde 150# flanşların kullanılmasını önermez. Flanşlar için Basınç Sınıfı veya Değeri pound cinsinden verilecektir. Basınç Sınıfını belirtmek için farklı isimler kullanılır. Örneğin: 150 Lb veya 150 Lbs veya 150# veya Sınıf 150, hepsi aynı anlama gelir.
Yüz Kaplamasına Göre
Kaplamalara iki tip kaplama yapılır.
Stok Bitişi–
Herhangi bir flanş yüzey kaplaması arasında en yaygın olarak kullanılanıdır, çünkü pratik olarak tüm sıradan servis koşullarına uygundur. Sıkıştırma altında, contanın yumuşak yüzü bu kaplamaya yerleşerek sızdırmazlık oluşturmaya yardımcı olur ve eşleşen yüzeyler arasında yüksek düzeyde sürtünme oluşturulur. Bu flanşların cilası, 12 inç'e kadar devir başına 0,8 mm ilerleme hızında 1,6 mm yarıçaplı yuvarlak uçlu bir aletle oluşturulur. 14 inç ve daha büyük boyutlar için son işlem, devir başına 1,2 mm ilerlemeyle 3,2 mm yuvarlak uçlu aletle yapılır.
Pürüzsüz Kaplama Flanşı–
Bu kaplama görsel olarak belirgin hiçbir alet işareti göstermez. Bu yüzeyler tipik olarak çift ceketli, yassı çelik ve oluklu metal gibi metal kaplamalı contalar için kullanılır. Pürüzsüz yüzeyler bir sızdırmazlık oluşturmak için birleşir ve bir sızdırmazlık sağlamak için karşıt yüzlerin düzlüğüne bağlıdır. Bu genellikle conta temas yüzeyinin, {{5} ilerleme hızında {{0}.8 mm yarıçaplı yuvarlak uçlu bir alet tarafından oluşturulan sürekli (bazen fonografik olarak da adlandırılır) spiral oluk tarafından oluşturulmasıyla elde edilir. 0,05 mm derinliğe sahip devir başına },3 mm. Bu, Ra 3,2 ile 6,3 mikrometre (125 – 250 mikro inç) arasında bir pürüzlülükle sonuçlanacaktır.
Tırtıklı Kaplama–
Bu aynı zamanda sürekli veya fonografik bir spiral oyuktur, ancak oluğun tipik olarak 45 derecelik açılı çentikli bir "V" geometrisi oluşturan bir 90-derecelik alet kullanılarak oluşturulması açısından stok kaplamadan farklıdır. Kaplama üzerinde sağlanan çentikler eşmerkezli veya spiral (fonografik) olabilir. Taşınan akışkanın yoğunluğu çok düşük olduğunda ve boşluk içerisinden sızıntı yolu bulunabildiğinde, yüzey kaplaması için eşmerkezli çentikler ısrarla tercih edilir. Tırtıl, Aritmetik Ortalama Pürüzlülük Yüksekliği (AARH) olan sayıyla belirtilir. Bu, örnekleme uzunluğu içerisinde alınan ve grafiksel merkez çizgisinden ölçülen ölçülen profil yüksekliği sapmalarının mutlak değerlerinin aritmetik ortalamasıdır.
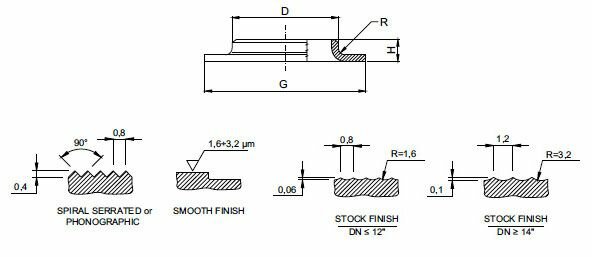
Pürüzsüz yüzeyli flanşlar, metalik contalar belirtildiğinde belirtilir ve metalik olmayan bir conta sağlandığında tırtıklı yüzey sağlanır.
İnşaat Malzemesine Göre
Flanşlar, plakalardan üretildikleri çok az durum dışında normalde dövme yapılır. Plakalar imalat için kullanıldığında kaynaklanabilir kalitede olmalıdır. ASME B16.5 yalnızca redüksiyon flanşlarının ve kör flanşların plakadan üretilmesine izin verir. Normalde kullanılan inşaat malzemeleri aşağıdaki gibidir:
- ASTM A105 – Dövme Karbon Çelik
- ASTM A181 – Genel Amaçlı Dövme Karbon Çelik
- ASTM A182 – Dövme Alaşımlı Çelik ve Paslanmaz Çelik
- ASTM A350 – Düşük sıcaklıktaki hizmetler için Dövme Alaşımlı Çelik


